Görüntü edinme
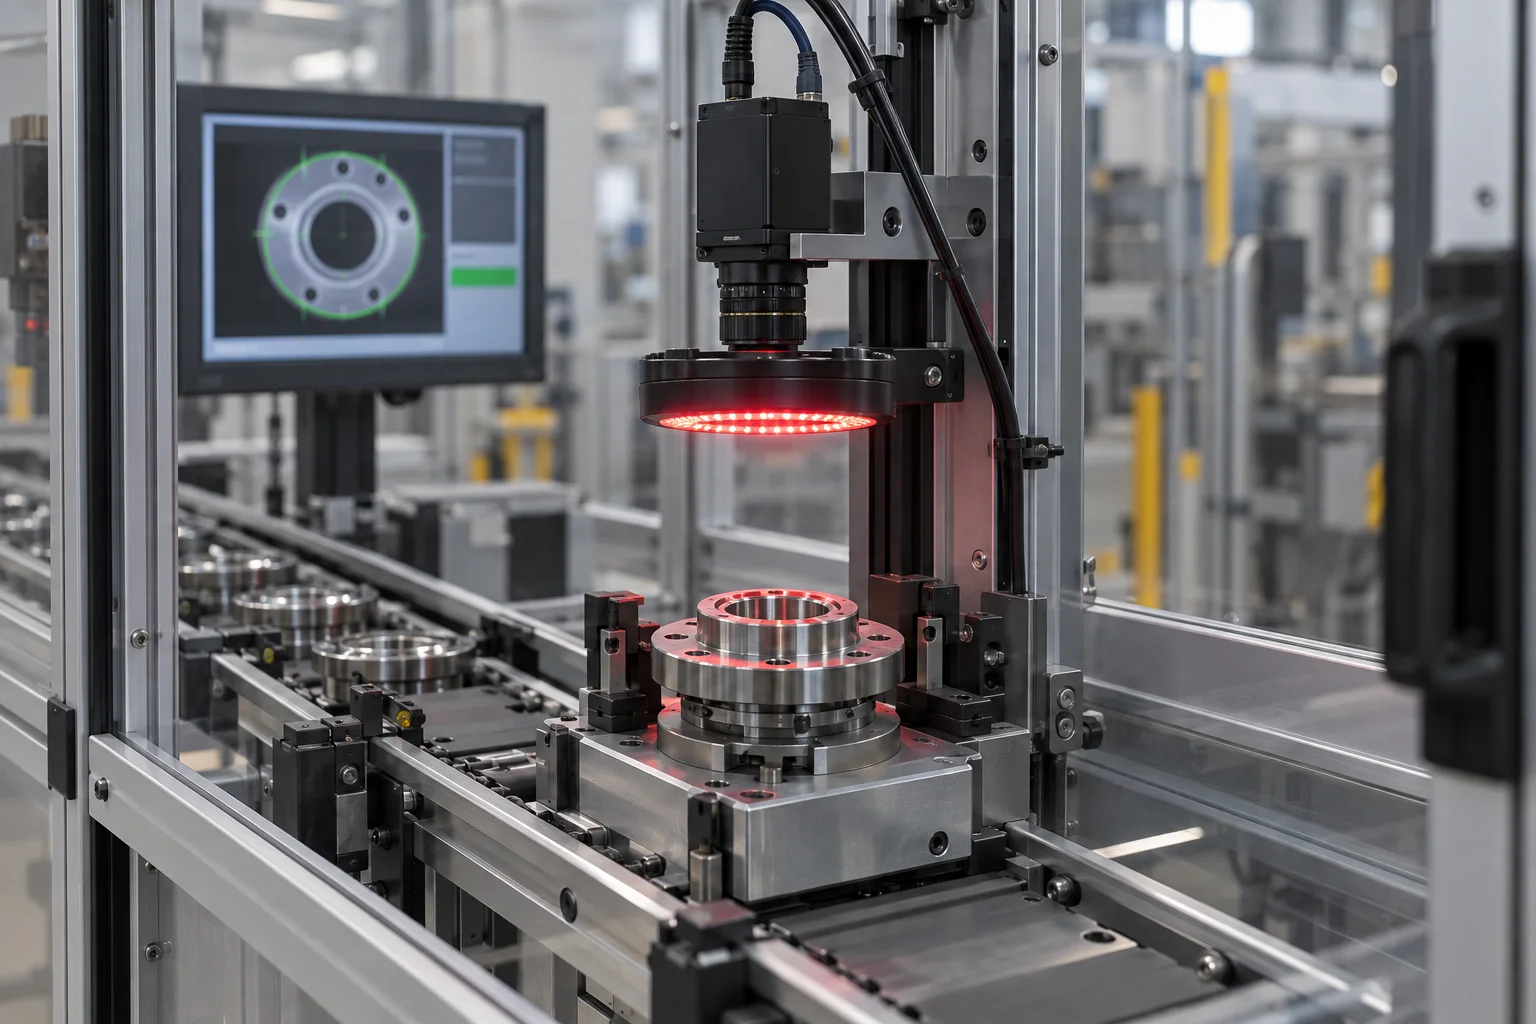
Parça geometrisine ve saha koşullarına uygun kamera ve ışık düzeninin değerlendirilmesi.
Endüstriyel görüntü işleme
Kamera, aydınlatma ve görüntü analizini üretim koşullarıyla birlikte değerlendirerek görsel kontrol senaryoları geliştiriyoruz.
Projenizi konuşalım
AUTEXA / GÖRSEL KONTROL
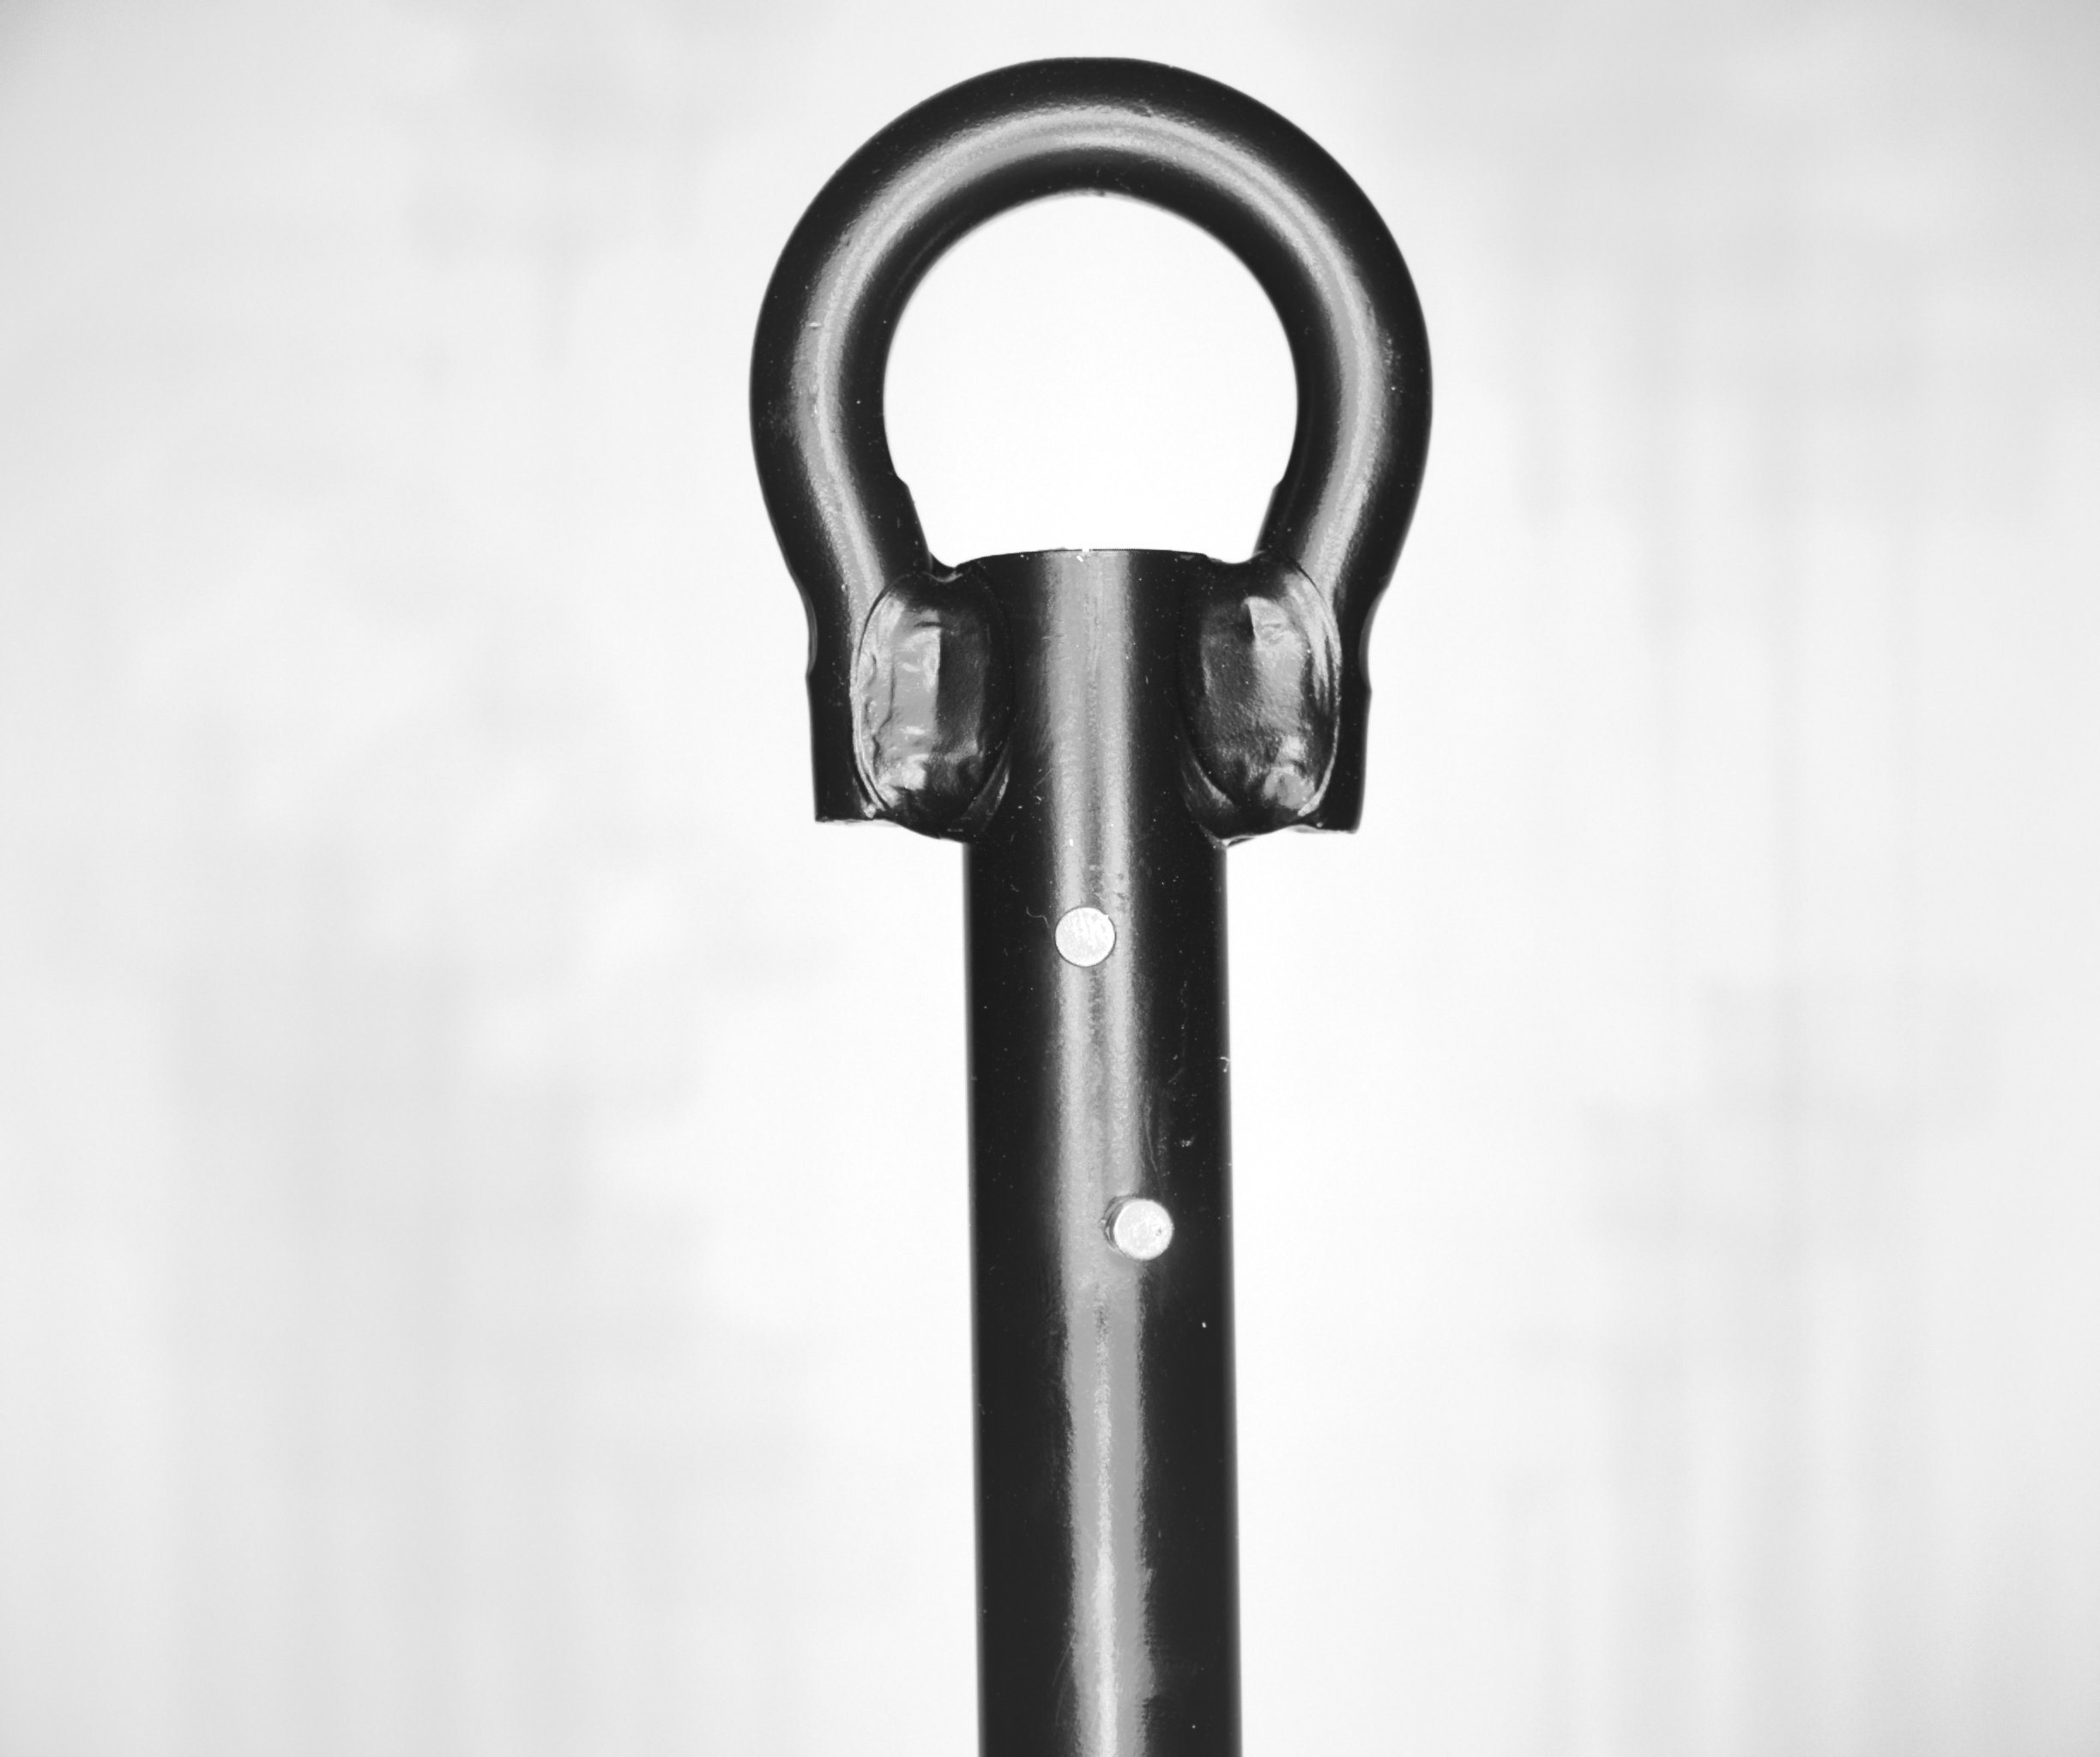
Görüntü, değerlendirme ve kontrol kaydı aynı ekranda. Mevcut Vision projesindeki parça görüntüleriyle kontrol akışını inceleyin.
| Parça no | Saat | Anomali skoru | Eşik | Sonuç |
|---|---|---|---|---|
| #0001 | 10:59:59 | 5,640 | 2,312 | NG |
| #0002 | 11:00:00 | 5,640 | 2,312 | NG |
| #0003 | 11:00:01 | 5,491 | 2,312 | NG |
| #0004 | 11:00:01 | 2,010 | 2,312 | OK |
| #0005 | 11:00:02 | 6,076 | 2,312 | NG |
| #0006 | 11:00:02 | 1,951 | 2,312 | OK |
AUTEXA Vision kaynaklarıyla hazırlanmış web önizlemesi. Parça görüntüleri ve geçmiş kayıtları mevcut test arşivinden alınmıştır. Kamera veya üretim hattına bağlı değildir; bu sayfada görüntü analizi çalıştırılmaz.
Parça yüzeyi, çevrim süresi, kamera konumu ve ışık düzeni birlikte çalışmalıdır. AUTEXA için önce kontrol edilmek istenen farkı ve kabul ölçütünü netleştirir, ardından görüntü edinme ve analiz yaklaşımını oluştururuz.
Parça geometrisine ve saha koşullarına uygun kamera ve ışık düzeninin değerlendirilmesi.
Yüzey farkları, parça varlığı ve uygulamaya özel kontrol senaryolarının incelenmesi.
Kontrol sonucunun operatör, otomasyon ve kayıt süreçleriyle ilişkisinin kurulması.
GÖRÜNTÜDEN KONTROL KARARINA
Bir parçanın doğru konumda olması, bir bileşenin eksikliği ya da yüzeydeki bir farklılık aynı görüntüleme düzeniyle ele alınmaz. AUTEXA’da başlangıç noktası, tespit edilmek istenen özelliğin ve kabul ölçütünün açık tanımıdır.
Kamera ve aydınlatmadan parça konumlandırmaya, analiz yönteminden saha sinyaline kadar bütün kontrol zincirini birlikte değerlendiririz. Uygunluk ve sonuçlar gerçek örnek parçalarla yapılacak denemelerde belirlenir.
ÇALIŞMA ALANLARI
Her uygulamada önce görüntünün tekrarlanabilirliği ve kontrol ölçütü değerlendirilir. Aşağıdaki alanlar, birlikte inceleyebileceğimiz senaryoları gösterir.
Montajdaki parça, bağlantı elemanı veya belirli bir bölgenin varlığını değerlendiren senaryolar.
Parçanın kontrol noktasındaki yerleşimi ve yönünün incelenmesi.
Yüzey görünümündeki değişikliklerin malzeme ve ışık koşullarıyla birlikte değerlendirilmesi.
Kontrol edilecek özelliğe uygun ışık geometrisi, lens ve kamera konumunun seçilmesi.
Tetikleme, kontrol sonucu, operatör bilgisi ve otomasyon sinyallerinin ilişkilendirilmesi.
Görüntü ve kontrol sonucunda hangi verinin, ne amaçla tutulacağının belirlenmesi.
NASIL İLERLİYORUZ?
Kontrol edilecek farkı ve kabul koşullarını tanımlarız.
Örnek parçalarda ışık, optik ve konumlandırmayı değerlendiririz.
Kontrol yaklaşımını farklı örnek ve koşullarla inceleriz.
Çevrim, tetikleme ve sonuç akışını üretim koşullarında değerlendiririz.
ÖRNEK ÇALIŞMA SENARYOSU
Parça belirlenen konuma geldiğinde kamera tetiklenir. Değerlendirilmek istenen bölge, ışık ve parça değişkenliğiyle birlikte incelenir. Kontrol sonucunun operatöre veya otomasyona nasıl aktarılacağı proje kapsamında belirlenir.
BİRLİKTE YANITLADIĞIMIZ SORULAR
SIK SORULANLAR
Tespit edilebilirlik; örnek parçalar, hata çeşitleri, ışık ve çevrim koşullarıyla değerlendirilir. Sonuçlar uygulamaya özel denemelerle doğrulanır.
Parça ve hata tanımı, yaklaşık çevrim süresi ve kontrol noktasına ait genel bilgiler başlangıç için yeterlidir.